Cómo mejorar la precisión de las impresiones de oído en la producción de audífonos personalizados
Métodos de control de proceso completo para reducir errores en la elaboración de moldes de oído
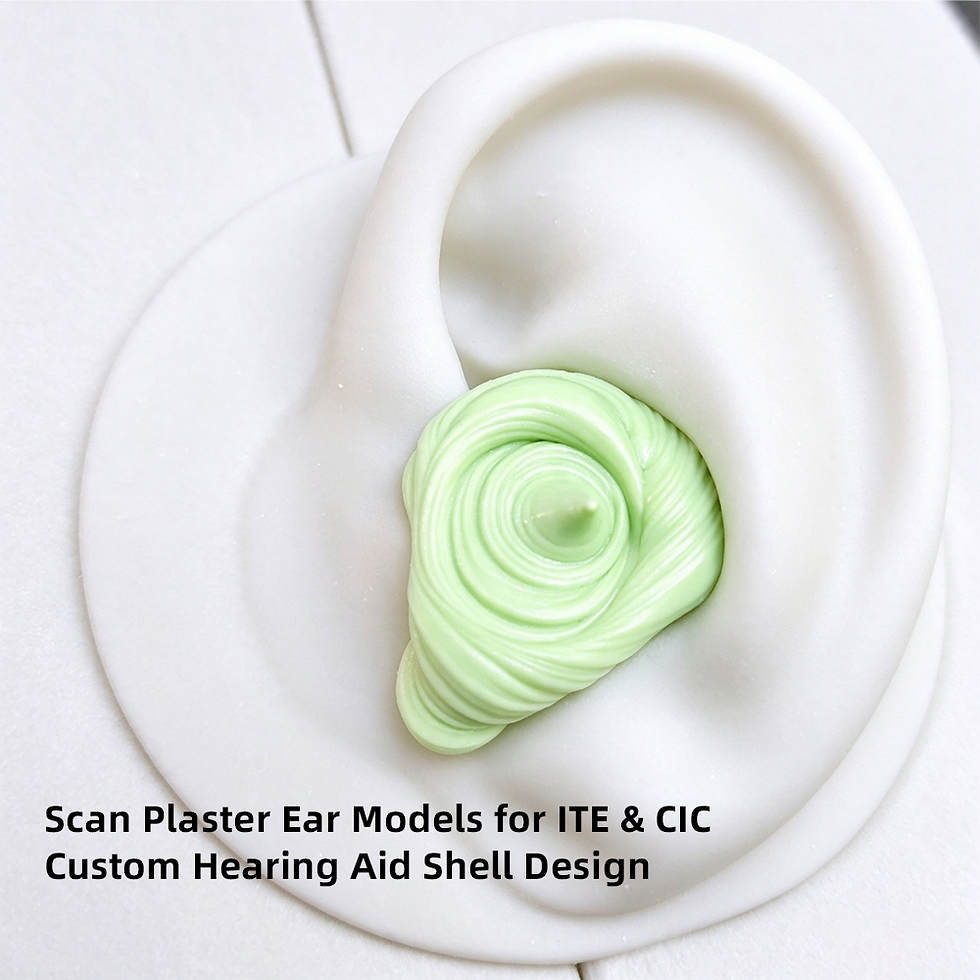
Minimizar los errores en la elaboración de moldes de oído es un requisito fundamental para conseguir un ajuste preciso de los audífonos personalizados. La estrategia principal consiste en un control de bucle cerrado en todo el flujo de trabajo: evaluación previa, selección de materiales, operación estandarizada, curado y desmoldeo, así como control de calidad en almacenamiento y transporte. Mitigando las fuentes de error en cada etapa, se mantienen las desviaciones dimensionales, distorsiones morfológicas y pérdida de detalles dentro de límites clínicamente aceptables. Esto proporciona una base física de alta precisión para el posterior escaneo 3D, modelado digital y fabricación del audífono.
1. Preparación previa: estabilización de la morfología anatómica y eliminación de errores iniciales
Esta fase busca eliminar interferencias fisiológicas del paciente y cuerpos extraños en el conducto auditivo, creando condiciones anatómicas estables y claras para la toma de molde y reduciendo desviaciones sistemáticas desde el origen.

1.1 Preparación del conducto auditivo y evaluación previa
Antes de tomar el molde, se limpia exhaustivamente el cerumen, epitelio descamado y secreciones mediante otoscopia. Se evita así que cuerpos extraños queden incluidos en el molde, generando artefactos en los datos o defectos locales. Al mismo tiempo, se identifican estructuras anatómicas especiales: estenosis del conducto, curvatura anómala, exostosis y cavidades postoperatorias, para anticipar riesgos y diseñar planes específicos. En pacientes con inflamación o edema del conducto auditivo, se recomienda tomar el molde solo después de la resolución completa de la inflamación, para evitar desajustes cuando la hinchazón desaparezca.
1.2 Control estandarizado de la posición corporal y mandibular
El paciente permanece sentado erguido, con la cabeza en posición neutra y centrada, evitando distorsiones por inclinación o hiperextensión que tensen los tejidos blandos del conducto auditivo. Se usa un bloque de mordida para mantener la mandíbula semiabierta (apertura de 1,5–2 cm aproximadamente). Durante el curado, se indica al paciente que relaje los músculos faciales y no trague, mastique ni infle las mejillas, para reducir la deformación dinámica del conducto cartilaginoso.
1.3 Técnica estandarizada de tracción del pabellón auricular
En adultos: tracción del pabellón hacia arriba y atrás; en niños: hacia abajo y atrás. Esta maniobra endereza la porción cartilaginosa del conducto, deja visible el orificio y permite que el material fluya hacia el fondo, reduciendo cortes o deformaciones del molde por curvatura.
2. Optimización de materiales: reducción de errores inherentes desde el origen
La contracción por curado y la deformación elástica son errores propios de los materiales. Una selección adecuada y una mezcla estandarizada los reducen notablemente.

2.1 Prioridad a materiales de baja contracción
Para audífonos personalizados de alta precisión, el material de elección es el silicona de adición (polisiloxano vinílico, VPS). Su contracción lineal es solo del 0,1 %–0,3 % en 24 h a temperatura ambiente, no libera subproductos y ofrece excelente estabilidad dimensional a largo plazo. Supera ampliamente a las siliconas de condensación (0,5 %–1 %) y al alginato. No usar materiales caducados o expuestos mucho tiempo, ya que su reticulación se degrada y causa contracción irregular.
2.2 Mezcla precisa y desgasificación
La pasta base y el catalizador se mezclan siguiendo estrictamente la proporción indicada por el fabricante. Cualquier desviación provoca curado incompleto y contracción desigual. Es preferible usar dispensadores automáticos para reducir errores de proporción y burbujas por mezcla manual. Si se mezcla a mano, mover en un solo sentido y golpear suavemente el recipiente para eliminar burbujas grandes.
2.3 Técnica de doble material (fluido + viscoso)
Se combinan dos consistencias: material fluido para el fondo del conducto y zonas finas, replica la segunda curva, surco timpánico y escotadura traqueal por su gran fluidez. El material viscoso llena la cavidad de la concha y zonas externas, aporta rigidez estructural y reduce deformaciones al desmoldar, almacenar o transportar.
3. Operación estandarizada: control de desviaciones humanas
La técnica de trabajo es la principal fuente de error humano. Los flujos estandarizados mejoran mucho la consistencia de la calidad del molde.
3.1 Colocación precisa del tapón oído
Se selecciona un tapón del tamaño adecuado, ajustado al conducto sin comprimirlo en exceso. Un tapón pequeño deja pasar el material y puede lesionar el tímpano; uno grande comprime el tejido y genera deformación por rebote tras retirarlo. Se coloca después de la segunda curva, a unos 5 mm del tímpano, para obtener longitud suficiente para audífonos CIC e IIC. La posición se confirma por otoscopia antes de inyectar.
3.2 Técnica estándar de inyección y llenado
Cuando la punta de la jeringa llega delante del tapón, se inyecta lentamente mientras se retira la punta progresivamente. La punta permanece sumergida en el material, desplazando el aire del conducto y reduciendo burbujas. Se llena en orden: fondo del conducto → orificio → concha → escotadura traqueal, cubriendo todos los puntos anatómicos clave. 3.3 Conformación de la concha e inmovilización durante el curado
3.3 Conformación de la concha e inmovilización durante el curado
Tras el llenado, se presiona suavemente el pabellón para que el material se adapte uniformemente en la concha. Una ligera presión en el trágulo forma una escotadura definida que sirve de retención anatómica al audífono final. No se debe tocar ni presionar el molde mientras cura, para evitar desplazamientos.
4. Curado y desmoldeo: minimizar daños por deformación mecánica
Demolding is a high-risk stage for mechanical deformation of the impression; improper handling can cause deviations ranging from tens of micrometers to millimeters.
4.1 Control estricto de las condiciones de curado
Solo se desmolda cuando el material ha terminado de curar (siliconas de adición: 3–5 min, según fabricante). No desmoldar a la fuerza en fase inicial: el material es elástico y poco resistente, las deformaciones por tracción no recuperan su forma. La temperatura de trabajo es 20–25 °C.

4.2 Técnica estandarizada de desmoldeo
Se gira el molde suavemente siguiendo el eje longitudinal del conducto y se extrae lentamente cuando está libre. No tirar lateralmente ni arrancar bruscamente, se puede doblar o estirar la parte del conducto. En conductos estrechos o muy curvados, se tracciona el pabellón para enderezar la curvatura antes de extraerlo.
4.3 Inspección inmediata tras desmoldeo
Se revisa a la luz natural: la segunda curva, surco timpánico y escotadura traqueal deben ser nítidos y continuos, sin burbujas grandes, defectos, delaminación ni deformaciones evidentes. Los moldes con estructuras clave perdidas se descartan y se repiten, no pasan al escaneo. Se desinfecta pulverizando un producto compatible con silicona, no sumergir durante mucho tiempo (causa hinchazón).
5. Almacenamiento y transporte: prevenir errores secundarios de deformación
El almacenamiento y transporte suelen olvidarse, pero son causa frecuente de deformaciones secundarias.
5.1 Protección y almacenamiento específico
El molde se coloca en un estuche acolchado especial, con la parte del conducto suspendida, sin tocar las paredes. Prohibido apretar o manipular repetidamente la zona del conducto para evitar deformación plástica.
5.2 Control ambiental
Mantener alejado de altas temperaturas, sol directo y congelación. El calor ablanda la silicona, el frío la vuelve quebradiza. También alejar de disolventes orgánicos y líquidos corrosivos.
5.3 Escaneo oportuno para reducir tiempo de reposo
Aunque las siliconas de adición son estables, cambian lentamente con el tiempo. Escanear en 24 h como máximo. Las siliconas de condensación siguen contrayéndose, requieren escaneo en 1–2 h.
6. Control de calidad sistemático: mejorar la consistencia a largo plazo
6.1 Control otoscópico en todo el proceso
Se documenta la anatomía real antes de tomar el molde, luego se compara el molde con las imágenes otoscópicas para detectar defectos sutiles invisibles al ojo humano.
6.2 Formación estandarizada de operadores
Se establece un procedimiento estándar para toma de molde, mezcla y desmoldeo. Evaluaciones periódicas reducen la variabilidad entre técnicos.
6.3 Protocolos individualizados para casos especiales
En niños, estenosis, cavidades postoperatorias, usar boquillas finas y materiales más fluidos. Si hace falta, toma de molde escalonada o guiada por otoscopia.
Si se cumple todo el protocolo y se usa silicona de adición, el error dimensional total se controla por debajo de 50 μm, con más del 95 % de precisión en las estructuras anatómicas clave. El molde es la base de toda la cadena de producción. El ajuste final depende de la precisión coordinada entre escaneo 3D, modelado digital y fabricación.